Производство сэндвич-панелей представляет собой комплексный технологический процесс, в рамках которого формируется многослойная конструкция с сочетанием защитных и изолирующих слоёв. В основе лежит структура, состоящая из лицевых листов и сердцевины, соединённых между собой адгезионным слоем и зафиксированных на сборочных линиях. В статье рассматриваются состав, материалы, цикл производства, контроль качества и условия эксплуатации изделий. Такие решения часто применяют Металлические софиты для облицовки фасадов.
Структура и состав сэндвич-панелей
Что включает конструктив: лицевые листы и сердцевина
Конструкция панели состоит из двух лицевых листов и внутренней сердцевины. Лицевые листы выполняют защитную и несущую функции, обеспечивают механическую прочность конструкции и внешний вид. Сердцевина отвечает за тепло- и звукоизоляцию за счёт пористой или волокнистой структуры и способности снижать теплопередачу. В состав может входить адгезионный слой, связывающий слои и обеспечивающий прочность сцепления между ними.
Варианты материалов для слоёв
Для лицевых листов применяют металл или композитные материалы, чаще всего сталь или алюминий с защитной обработкой поверхности. Для сердцевины распространены пенополимерные пены и волокнистые наполнители. Ниже приведено сравнение характеристик материала сердцевины.
| Материал сердцевины | Плотность (кг/м3) | Теплопроводность (Вт/(м·К)) | Примечания |
|---|---|---|---|
| Пенополимерная пена PU/PUR | 30-40 | 0.025-0.030 | высокий теплоизоляционный эффект |
| Минеральная вата | 60-120 | 0.040-0.045 | хорошая звукоизоляция |
| Пенополистирол | 15-35 | 0.035-0.040 | легкость и экономичность |
«Ключевой фактор долговечности панели — прочное сцепление между слоями и однородная адгезия по всей площади»
Технологический цикл производства
Подготовка материалов и формование панели
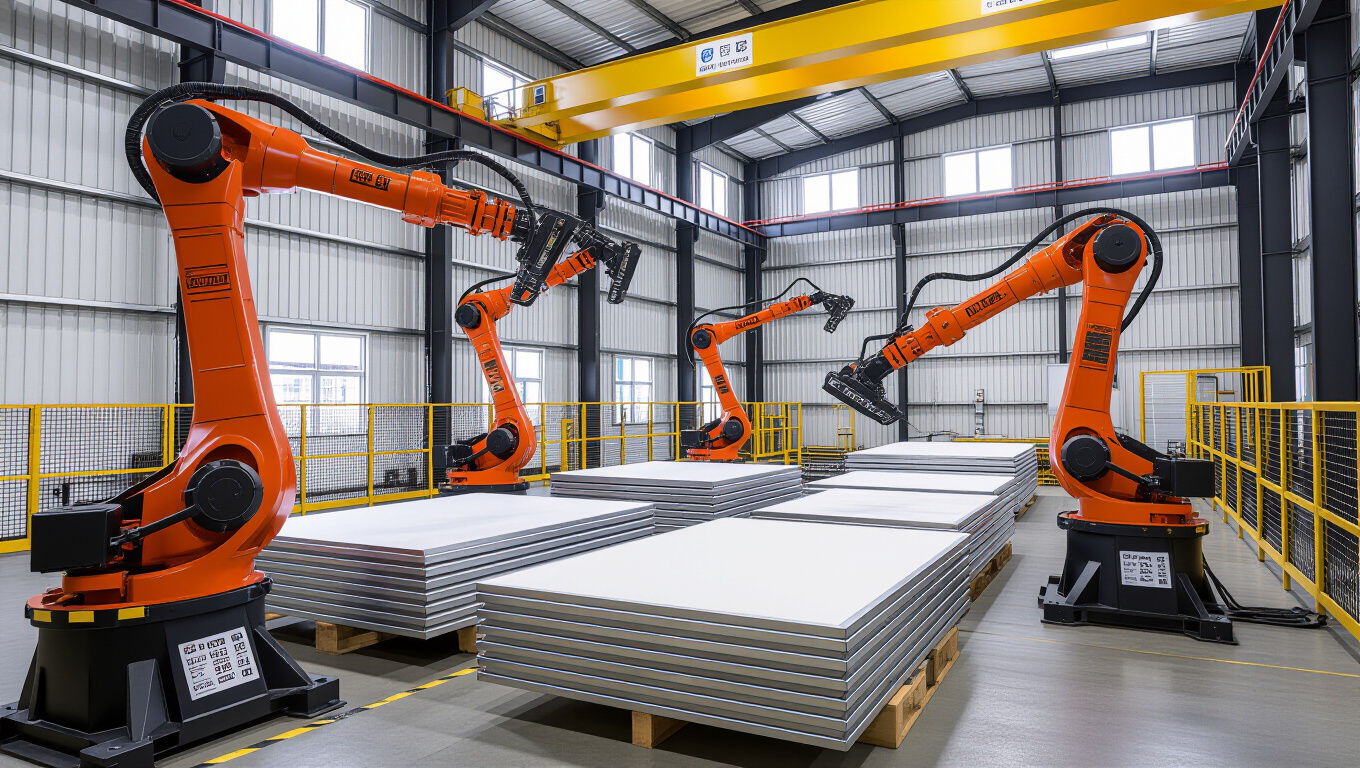
На стадии подготовки сырья проводят контроль влажности и чистоты для сердцевины и геометрии лицевых листов. Затем формируют пакет слоёв на подложке: лицевые листы укладываются поверх сердцевины в заданной последовательности, после чего накапливается адгезионный слой для прочности сцепления.
- Подготовка сырья и контроль параметров.
- Формование слоёв на сборочной подложке.
- Нанесение адгезионного слоя.
- Сборка панели в заготовку.
- Подготовка к прессованию.
Склейка, прессование и сушка
После размещения слоёв применяется сотовый или непрерывный пресс для обеспечения равномерного распределения адгезионного слоя и снятия внутренних напряжений. Далее панели проходят сушку и тепловую обработку, что способствует стабилизации геометрии и снижению остаточной влажности сердцевины. В процессе соблюдают режимы температуры и времени, соответствующие свойства сердцевины и материалов лицевых листов.
Контроль качества и стандарты
Методы контроля и параметры
Контроль качества включает замеры геометрии, толщины готовой панели, плотности сердцевины и прочности сцепления между слоями. В производственном цикле принимаются критерии: толщина панели 40-200 мм; толщина лицевых листов 0.5-1.2 мм. Проводят контроль размеров по каждой партии и тесты на ударную прочность, чтобы проверить целостность соединения и устойчивость к деформациям.
Экологические и требования к безопасности
Экологические требования включают минимизацию выбросов и управление отходами, а также сертификацию материалов по экологическим параметрам. Безопасность на производстве обеспечивается соблюдением норм охраны труда, контроля содержания опасных веществ в применяемых сердцевинных и защитных материалов, а также надлежащей утилизацией отходов.
Применение и требования к изделиям
Области применения и эксплуатационные условия
Сэндвич-панели применяются в стеновых и кровельных конструкциях, а также для ограждений, отделочных и вспомогательных объектов. Эксплуатационные свойства зависят от типа сердцевины и толщины: чем выше теплопроводность, тем меньше теплоизоляционный эффект; более плотная сердцевина обеспечивает лучшую шумоизоляцию и сопротивление механическим нагрузкам. Важны параметры, связанные с влагостойкостью и устойчивостью к перепадам температуры.
Риски и ограничения при эксплуатации
Риски эксплуатации связаны с перегревом, перегрузкой и нарушением условий монтажа. Ограничения возникают в части огнестойкости и требований к огнезащитной оболочке, а также к герметичности стыков. Правильная установка и выбор состава сердцевины снижают вероятность деформаций и снижают риск снижения тепло- и звукоизоляционных характеристик.
Итогом можно отметить, что разумное сочетание материалов, соблюдение технологических параметров и чёткий контроль гарантирт соответствие изделий требованиям тепло- и звукоизоляции, а также прочности и безопасности эксплуатации.