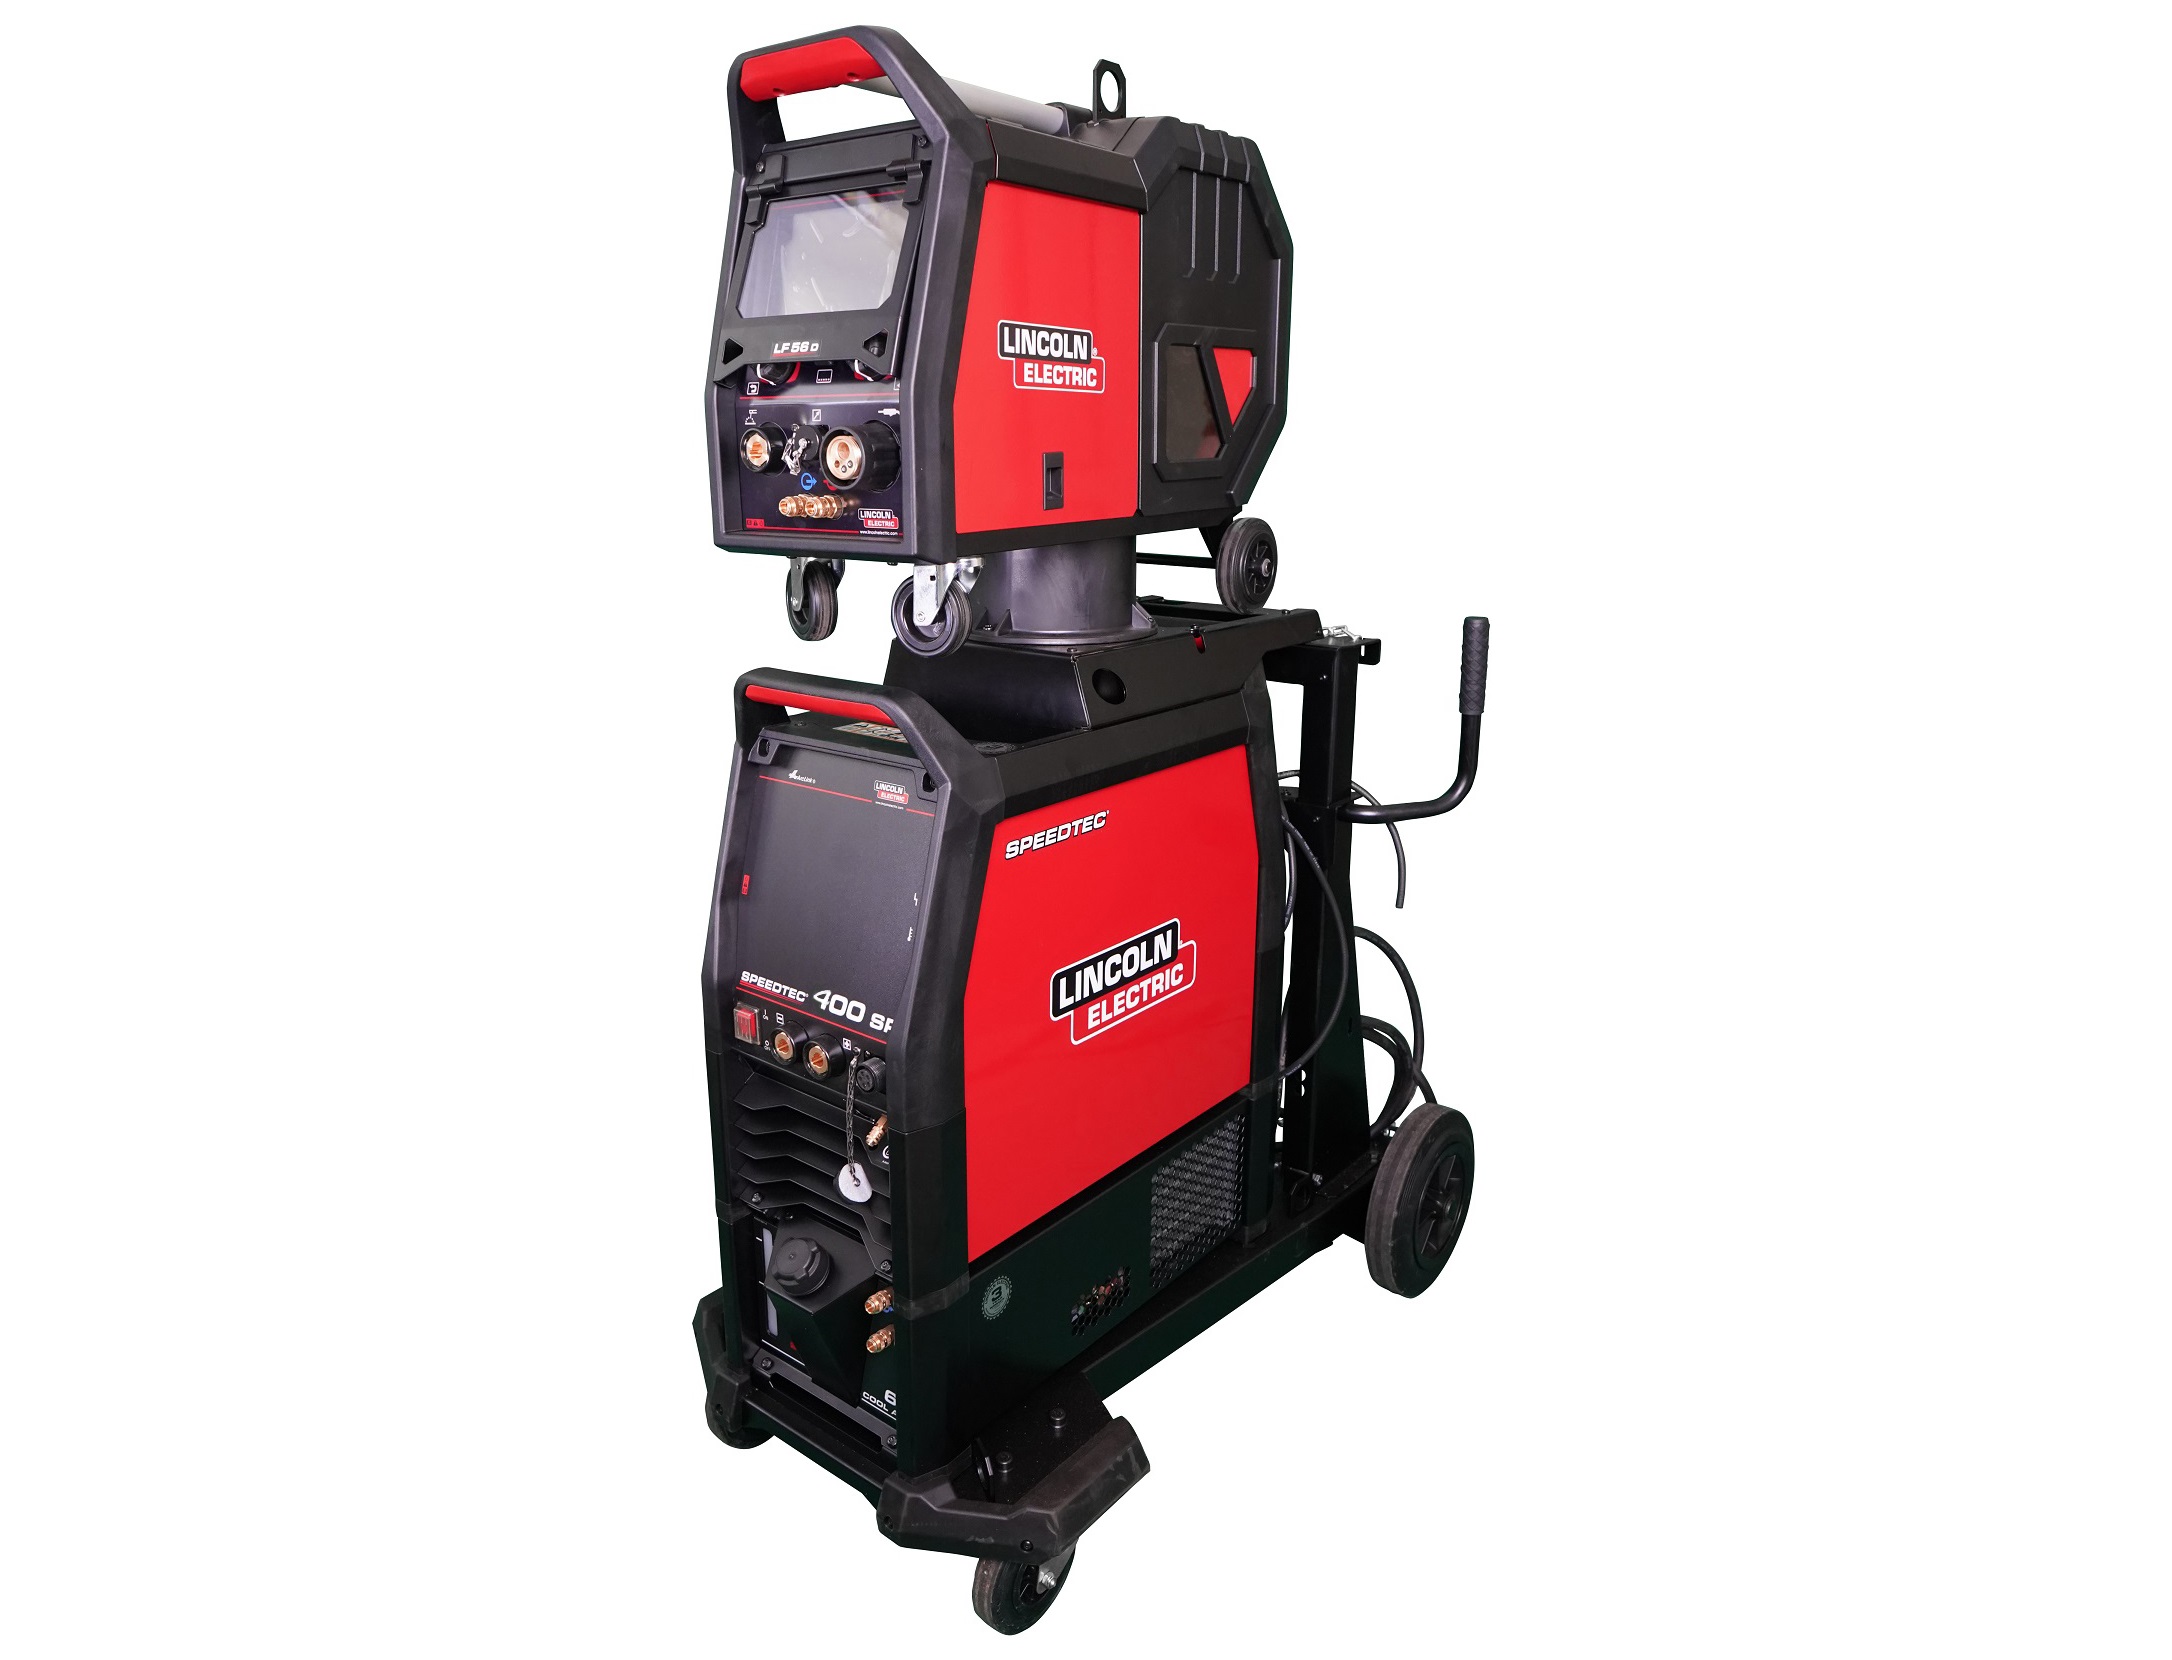
Сварить тонкий металл, цветной сплав или нержавейку без прожога — задача, которая ставит в тупик многих сварщиков. Обычная дуга горит постоянно, и тепло расплывается по сторонам. Но есть технология, где ток подаётся короткими импульсами, а в паузах металл успевает остыть. Это импульсная сварка. Для опытного мастера такой режим ощущается как нативное продолжение обычной дуги, только с магическими возможностями. В статье разберём, что такое импульсный сварочный аппарат, как он работает, для каких материалов незаменим, и как выбрать модель не переплатив. .
Чем импульсный режим отличается от обычного
В обычной сварке ММА или MIG/MAG дуга горит непрерывно. Ток задан одним значением, и весь процесс — борьба с тепловложением. Чтобы сварить тонкий лист 0.8 мм, сварщик вынужден отрывать дугу, «чеканить» — качество страдает. В импульсном режиме ток пульсирует: базовый ток (например, 20 А) поддерживает дугу, а пиковый ток (200 А) создаёт каплю и переносит её в сварочную ванну. Длительность импульса — 1-10 миллисекунд. В паузах металл остывает, зона термического влияния становится узкой.
Результат: можно варить оцинковку, алюминий, медь, титан и даже разнородные металлы (например, медь+сталь). Кратер не проваливается, брызг почти нет, шов получается чешуйчатый, как у аргонодуговой сварки, но в разы быстрее. Импульсный режим доступен в аппаратах MIG/MAG (полуавтомат), TIG (аргонодуговая) и даже MMA (электрод). Но классика — это импульсный полуавтомат.
Импульсная сварка MIG/MAG: как это работает
В обычном полуавтомате проволока плавится и переносится каплями под действием гравитации и магнитного сжатия. В импульсном — электроника управляет каждым переносом: в момент пика тока капля отрывается и летит точно в сварочную ванну, а на базовом токе дуга поддерживается, но плавления нет. Это называется «один импульс — одна капля». Скорость сварки выше, чем в обычном короткодуговом режиме, и можно варить в любых пространственных положениях, включая потолок.
Для алюминия импульсный режим — вообще спасение. Тонкие листы (1-2 мм) не деформируются, оксидная плёнка разрушается пиковым током, а ванна хорошо контролируется. Для нержавейки — цвет побежалости минимален, коррозионная стойкость сохраняется. Многие профи сварщики утверждают, что после импульса на обычную дугу возвращаться не хотят.
Импульсная TIG сварка
В аргонодуговой сварке импульсный режим тоже применяется. Ток пульсирует с частотой 1-200 Гц. В импульсе — сильная дуга проплавляет металл, в паузе — слабая только греет. Можно варить теплочувствительные сплавы, контролировать корень шва, уменьшить деформацию. Для тонкостенных труб и реставрационных работ — идеально. При этом горелка и оснастка те же, что и для обычной TIG, просто аппарат с функцией импульса стоит дороже на 20-30%.
Но есть нюанс: импульс требует высокой квалификации. Настройка частоты, длительности импульса, уровня пикового и базового тока — не для новичков. Многие покупают аппараты с готовыми синергическими программами (например, для алюминия 1.5 мм). Тогда достаточно выбрать материал и толщину, а электроника сама подберёт параметры.
Псевдоимпульс и настоящий импульс
На рынке есть недорогие «импульсные» инверторы (например, Resanta, Fubag), у которых импульс делается просто микроконтроллером, мигающим током 50/100 Гц без управления переносом капли. Это дешёвый маркетинг. Реальный импульсный полуавтомат имеет специальную форму тока с быстрым нарастанием (за 10-50 микросекунд) и точным отрывом капли. Такие аппараты стоят от 1000 долларов (например, Fronius, Kemppi, EWM, отечественные «Сварог» некоторые модели). Поэтому не ведитесь на цену 20 тысяч рублей и слово «импульс».
Для каких задач покупать импульсный аппарат
Первое применение — автосервис и кузовной ремонт. Здесь сваривают оцинкованные и тонкие листы (0.7-1.2 мм). Импульсный полуавтомат не прожжёт металл, не повредит оцинковку с обратной стороны. Второе — производство мебели из нержавейки (трубы, каркасы). Шов получается чистым, не требует зачистки. Третье — ремонт алюминиевых деталей (двигатели, корпуса). Обычной дугой алюминий варить почти невозможно без импульса, а с импульсом — как по маслу.
Также импульс незаменим при сварке разнородных сталей (ст3+нержавейка), меди с латунью. И при работе в труднодоступных местах, где надо минимизировать брызги. Для строительных конструкций из толстого металла (от 8 мм) импульс не даёт преимуществ — там нужна просто мощная дуга.
Критерии выбора аппарата
- Диапазон пикового тока: для тонкого металла — до 150 А, для среднего — до 250 А.
- Наличие синергетики: автоматический подбор импульсных параметров по заданному диаметру проволоки и газу.
- Частота импульса: от 0.5 до 500 Гц — чем шире, тем лучше.
- Регулировка времени нарастания тока (slope up) и затухания (slope down) — для TIG.
- Работа от 220В или 380В: бытовые модели на 220В редко выдают настоящий импульс выше 130 А.
Также обращайте внимание на качество горелки: должна быть с пусковой кнопкой и газовым клапаном (для полуавтомата). Для TIG нужна горелка с регулировкой режима на рукоятке. Производители с хорошей репутацией: Fronius (Австрия), Kemppi (Финляндия), EWM (Германия), Lincoln Electric, ESAB. Из бюджетных российских — «Сварог», «Кедр», «Плазма». Китайские «Aurora», «Stels» имеют импульс только в дорогих линейках (от 60 тыс. руб).
Безопасность и эргономика
Импульсный режим даёт более высокое напряжение на дуге (до 60-80 В против 30-40 у обычной дуги). Это увеличивает риск поражения током. Обязательно используйте сухие перчатки, диэлектрические коврики, аппарат должен быть заземлён. Также высокочастотная составляющая импульса может мешать работе кардиостимуляторов (сварщикам с кардиостимуляторами работать запрещено).
При работе в импульсном режиме сильнее электромагнитное излучение, поэтому не наматывайте кабели на тело, держите горелку и массу подальше от головы. Обязательно используйте затемнённое стекло (не ниже 12 DIN). И помните про вытяжку — брызг мало, но дым есть.
Настройка и практическое освоение
Если вы новичок, начните с готовых синергетических профилей. Производители дают таблицы для конкретных материалов. Например, для нержавейки 1.5 мм рекомендуют базовый ток 30 А, пиковый 150 А, длительность импульса 3 мс, пауза 6 мс. Выставили — и варите, как обычным полуавтоматом. Отличие лишь в том, что нужно вести горелку равномерно, не отрываясь. Скорость сварки выше, чем при короткой дуге.
Для TIG импульса придётся попрактиковаться на обрезках. Сначала зажгите дугу на базовом токе, нажмите кнопку импульса (или педаль) и ведите горелку, ритмично нажимая на педаль. Со временем рука привыкает. Полезно смотреть на осциллограммы тока на дисплее (у дорогих аппаратов есть такая функция). Идеальный шов получается, когда каждая капля ложится отдельной чешуйкой.
Уход и обслуживание
Импульсные аппараты более требовательны к чистоте входного воздуха (для охлаждения) и стабильности напряжения. Пыль внутри инвертора убивает силовые модули. Прочищайте радиаторы сжатым воздухом раз в месяц. Механизм подачи проволоки смазывайте раз в 200 часов работы силиконовой смазкой. Обновляйте прошивку (если есть такая возможность) — производители улучшают алгоритмы импульса. И не храните аппарат в сыром помещении — коррозия плат.
Частые поломки: выход из строя драйвера IGBT (от скачков напряжения). Ставьте стабилизатор на 5 кВт. Также износ роликов подачи проволоки (особенно при работе алюминием). Меняйте на керамические или стальные с насечкой. И проблема с горелкой — импульсный ток быстрее изнашивает контакты. Держите запасную горелку в мастерской.
Распространённые мифы
Миф первый: «Импульсный аппарат сваривает любой металл грязный». Нет, он требует того же уровня подготовки, что и обычная сварка. Окалина, ржавчина, масло — всё так же мешают. Миф второй: «Чем выше частота импульса, тем лучше». Для алюминия оптимально 50-120 Гц, для стали 20-80 Гц. Частота 500 Гц нужна только для микросварки. Миф третий: «Импульсный аппарат не работает на вытяжку». Работает, но расход газа такой же, как при обычной сварке. Иногда даже больше из-за турбулентности.
Миф четвёртый: «Импульсный полуавтомат не варит толстый металл». Варит, если переключить в обычный режим короткой дуги или спрей-дуги. Просто зачем вам импульс на 10 мм металле? Там это не нужно.
Заключение
Импульсный сварочный аппарат — это инструмент для тонкой работы там, где обычная дуга бессильна. Он оправдывает свою цену при регулярной сварке тонколистового металла, цветных сплавов и нержавейки. Для толстого железа и стройки он избыточен. При выборе смотрите на реальную импульсную мощность, синергетику и репутацию бренда. Не гонитесь за дешевизной — псевдоимпульс разочарует. Лучше купить подержанный Fronius, чем новый китайский ноунейм. И обязательно пройдите обучение или посмотрите видеоуроки по настройке — тогда импульс раскроет свои возможности. Удачных швов!


